这是现场被问得最多的一个问题:一台风机振动超标,拆开一看轴承有点响,于是换轴承——装回去一开机,振动没降多少。
钱花了、停机了、活干了,问题还在。根本原因在于:轴承缺陷和叶轮动平衡不良,都会让"转速一倍频"变高。只看"一倍频大",永远分不出是哪一个。
下面用一个真实案例,把设备故障判别方法讲透——这也是做轴承缺陷诊断时最核心的两条判据。
因为这两类问题的频谱特征有重叠:
只测"振动值多少",两个原因看起来一模一样;只有把频谱、时域波形与相位一起看,才能分开。
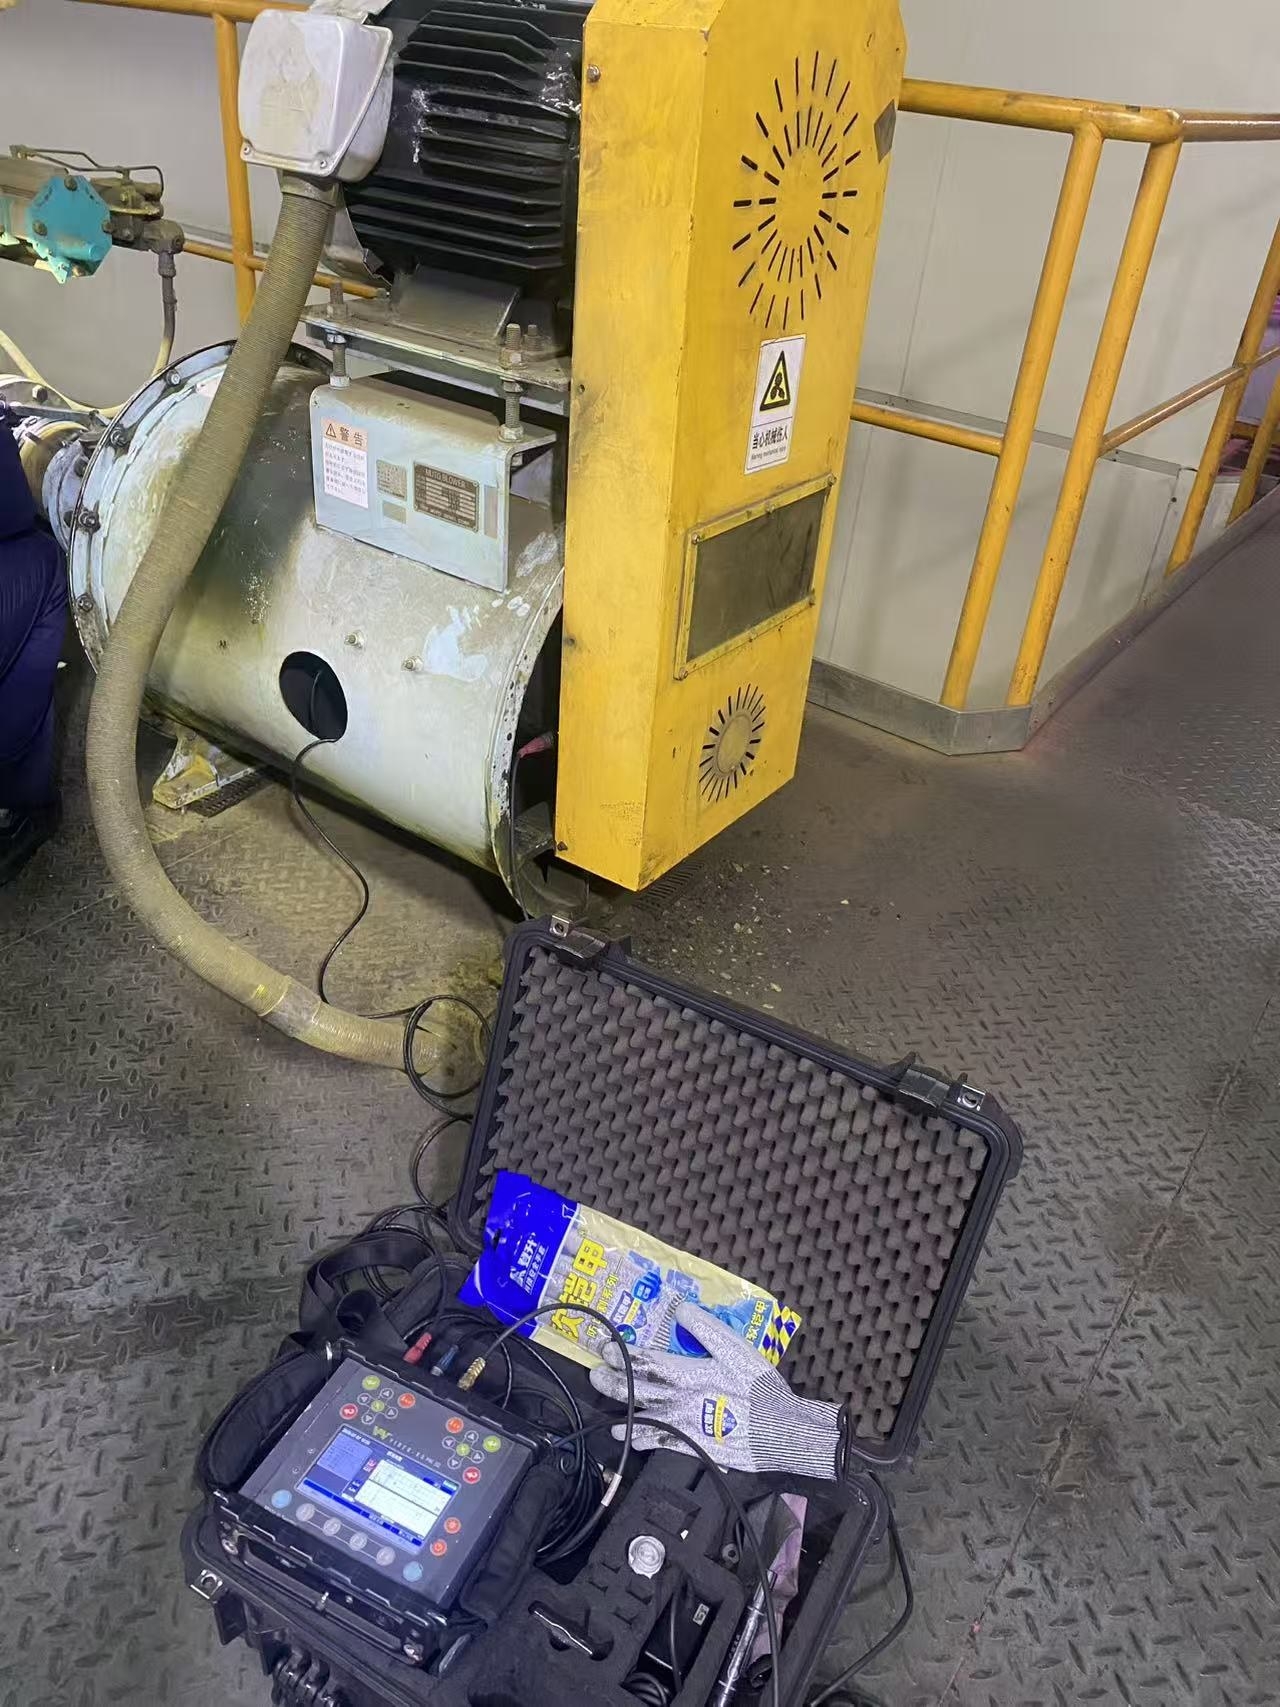
华东一家环保工程公司的项目现场,两台增压风机,电机转速 750 RPM。
| 项目 | 内容 |
|---|---|
| 判定优先级 | 2 级 |
| ISO10816-3 振动等级 | C |
| 主要问题 | ① 风机轴承缺陷 ② 风机叶轮动平衡不良 |
注意——这两条结论是同时给出的。现场很多设备的实际情况就是这样:不是"二选一",而是"两个都有,只是权重不同"。所以正确的问题不是"到底是哪个",而是"先处理哪个、后处理哪个"。
这是区分动平衡不良最直接、也最容易被忽略的一招。
结论:主频为转速一倍频,且水平向与垂直向的振动相位差约 90° → 判定叶轮动平衡不良。
原理是这样的:不平衡产生的离心力随转子一起旋转。当转子在轴承中做近似圆形的涡动时,水平向位移与垂直向位移在时间上错开约 1/4 个周期——反映到相位上就是约 90°。
如果相位差接近 0° 或 180°,那通常是方向性的刚度差异(例如基础在某一方向偏软)或结构问题,而不是单纯的不平衡。
这条判据的最大价值在于:它不需要拆机,也不需要额外投入——只需要在同一个轴承座上,同时测水平向与垂直向两个点的相位。这也是振动分析仪必须支持相位测量的直接原因。
这是判断轴承缺陷的关键。结论:一倍频(本例 12.51 Hz / 750 RPM)存在明显谐波,并且频谱底部噪声明显抬升 → 判定轴承存在缺陷。
转子单纯不平衡,只会产生一个干净的 1X 峰。一旦出现明显的 1X 整数倍谐波簇(2X、3X、4X…),说明运动是非线性的——常见来源就是轴承内部间隙过大,转子在间隙里"来回撞",波形被削顶,频谱上就长出一排谐波。
状态良好的滚动轴承,频谱基线应该很干净。当滚道或滚动体出现剥落、点蚀、磨损时,每一次经过缺陷点都会产生一次冲击,这些冲击在频谱上表现为整体抬高的宽频底噪,或出现轴承特征频率(BPFO 外圈、BPFI 内圈、BSF 滚动体、FTF 保持架)及其边带。
把这两条合起来看:谐波 + 底噪 = 轴承问题,是行业内比较稳妥的经验判据。
| 测点 | 增压风机 A | 增压风机 B |
|---|---|---|
| 风机驱动端水平向 FIH | 2.96 mm/s | 3.03 mm/s |
| 风机非驱动端水平向 FOH | 5.03 mm/s | 5.11 mm/s |
| 风机非驱动端加速度值 | 0.37 g peak | 0.55 g peak |
两台设备的表现几乎完全对称——同一现场、同型号、相同工况的两台机组同时出现相同特征,这本身就是一条重要线索:说明问题成因是系统性的(相同的安装工艺、相同的运行工况、相同的维护周期),而不是某一台设备的偶发故障。这类判读逻辑在动平衡案例与其他振动分析项目中反复出现。
这是最关键的部分。正确的做法是按优先级分两步,而不是一上来就大动干戈。
动平衡不良占比通常更大,而且校正成本低、见效快、可逆。不拆机、不停产,一次校正通常能把 1X 分量压下 70%–95%。具体作业方式可参考现场动平衡校正。
轴承缺陷在这个阶段属于"早期诊断",不是"晚期故障"——不需要立刻停机换轴承。正确做法是:
因为换轴承要把风机拆开,而拆装本身就是一次动平衡状态的重置——装回去之后你依然要做动平衡校正。先校正、再换轴承是两倍工作量;先校正、观察轴承趋势,很可能一次校正就能把设备拉到可用状态,轴承留到计划检修再换。
| 现象 | 大概率问题 | 处置方向 |
|---|---|---|
| 主频 1X,水平/垂直相位差 ≈ 90° | 动平衡不良 | 现场动平衡校正 |
| 主频 1X + 明显整数倍谐波 + 底噪抬升 | 轴承缺陷(间隙大/点蚀/剥落) | 加密监测 + 备件,有趋势再换 |
| 1X 与 2X 同时明显,两侧轴承同向偏高 | 联轴器对中不良 | 停机重新对中 |
| 出现 1X 整数倍谐波簇,时域波形削顶 | 机械松动 | 先紧固,再评估平衡 |
| 某转速下振动突跳,2X 落在结构固有频率 | 结构共振 | 调转速避振 / 加固支撑 |
需要提醒的是:这张表只用于初步判断方向。真正要下结论,必须结合转速、支撑结构、历史数据、时域波形与频谱一起看——同样的频谱形态,在不同设备上可能有不同成因。这也是为什么振动分析需要专业仪器与经验判断,而不是手机上装个振动 App 就能解决的。
不能。振动总值只反映能量大小,轴承早期缺陷在总值上的贡献往往很小。必须看频谱与时域波形:频谱看是否有 1X 谐波簇与宽频底噪抬升,时域波形看是否有周期性冲击。判断轴承到底是内圈、外圈还是滚动体问题,还要看特征频率及其边带。
需要满足几个前提:主频确实是转速一倍频;测量在同一支承座上、两个方向(水平/垂直)同步采集;设备支撑刚度没有明显的方向性差异。如果水平与垂直刚度差异很大,相位差可能偏离 90°,这时要结合频谱形态与历史数据综合判断。
没有固定答案,取决于缺陷类型、负载、转速与润滑状态。常见的情况是:从出现早期特征到需要更换,可能还有数周到数月——这也正是"加密监测 + 备件前置"的价值所在。如果已经出现明显的幅值上升趋势、或伴随异常噪声与温升,就应尽快安排更换。
正常滚动轴承的频谱基线很干净。当滚道或滚动体出现局部损伤时,每次经过缺陷点都会产生一次冲击,冲击是宽频的——在频谱上就表现为整体抬高的底噪,而不是某个单一峰。底噪是"能量分散在很宽频率范围内"的直接证据,与单一频率成分的问题(如不平衡)形成明显区分。
说明动平衡问题解决了,但轴承缺陷依然存在。这正是本案例的判定要点:两类问题同时存在时,校正只能解决其中一半。剩余的底噪与谐波会继续存在,并且可能随运行时间缓慢上升,因此必须持续跟踪,按趋势决定更换时机。
可以做初步筛查:用测振仪测总值判断严重程度,配合听音棒判断有无异常冲击声,观察轴承座温度变化趋势。但这些只能判断"有没有问题",不能判断"是什么问题"。要区分动平衡、对中、松动与轴承缺陷,仍然需要频谱、波形与相位数据。
振迪检测(江苏振迪检测科技有限公司)专注振动分析诊断与预测性维修,服务覆盖电力、热力、化工、新材料、半导体、精密制造等行业,提供振动分析、现场动平衡校正、微振动检测与红外热像检测。
现场分析使用瑞典 VMI 高级振动分析仪(VIBER-X5 系列),采样速率 130 kHz 以上、幅值范围达 80 g、频率细化 0.015 Hz,可同时采集速度谱、加速度谱、时域波形与相位数据,搭配 SpectraPro 高级振动分析软件完成诊断。同时提供进口振动分析仪的销售与选型支持,帮助工厂建立自己的预测性维修体系。
如果你手上有一台"换过轴承还是振"的设备,把频谱图发给我们——大多数情况下一张频谱就能看出方向。
相关参考:轴承故障诊断 | 故障百科 | 现场动平衡校正 | 振动分析仪 | 振动检测服务 | 关于我们

 课程培训

 扫码拨号