设备振动超标,厂家的第一反应往往是"拆机返厂上平衡机"。但拆机吊装、运输、返厂、再运回安装,前后动辄半个月,还叠加停产损失。很多设备主管真正想问的其实是另一句话:有没有不拆机的办法?
答案是有的,这就是现场动平衡校正。本文用一个真实项目——两台 4500 kg 级增压风机——把现场动平衡的完整过程、实测数据与判据讲清楚:校正前 6.45 mm/s,校正后 0.45 mm/s,改善率 93%;另一台从 6.1 mm/s 降到 0.05 mm/s,改善率 99%,全程不拆机、当天完成。
项目现场位于西南某新材料工厂,两台增压风机长期振动偏高,反复调整无效。厂家给出的方案是拆机返厂、上平衡机重做动平衡。
设备主管算过一笔账:拆机吊装、长途运输、返厂排产、装配复位,前后至少半个月,加上停产损失,代价不小。但这个判断本身并没有错——厂家之所以这么建议,是因为在他们看来,只有平衡机才能给出"可控的测量条件"。
问题在于:"上平衡机测得准"和"装回现场振不振"是两件事。
这是很多工厂容易混淆的地方,先把概念讲清楚。
把转子从设备上拆下来,放到专用平衡机上测量与配重。优点是环境干净、测量条件可控;缺点是无法复现现场的支撑刚度、基础状态与联轴器连接条件。很多转子在平衡机上做得漂漂亮亮,装回机器上照样振。
转子不拆,就地测量、就地配重。测的是整机在真实工况下的振动响应,把支撑、基础、连接的全套因素都包含在内。一次校正完成,机器马上就能验证效果,数据对不对、降没降下来,当场就能看到。
对生产型企业来说,这个差别的价值很直接:不停产、不吊装、当天出结果。如需了解具体服务范围与设备类型覆盖情况,可参考动平衡检测与现场校正服务说明。
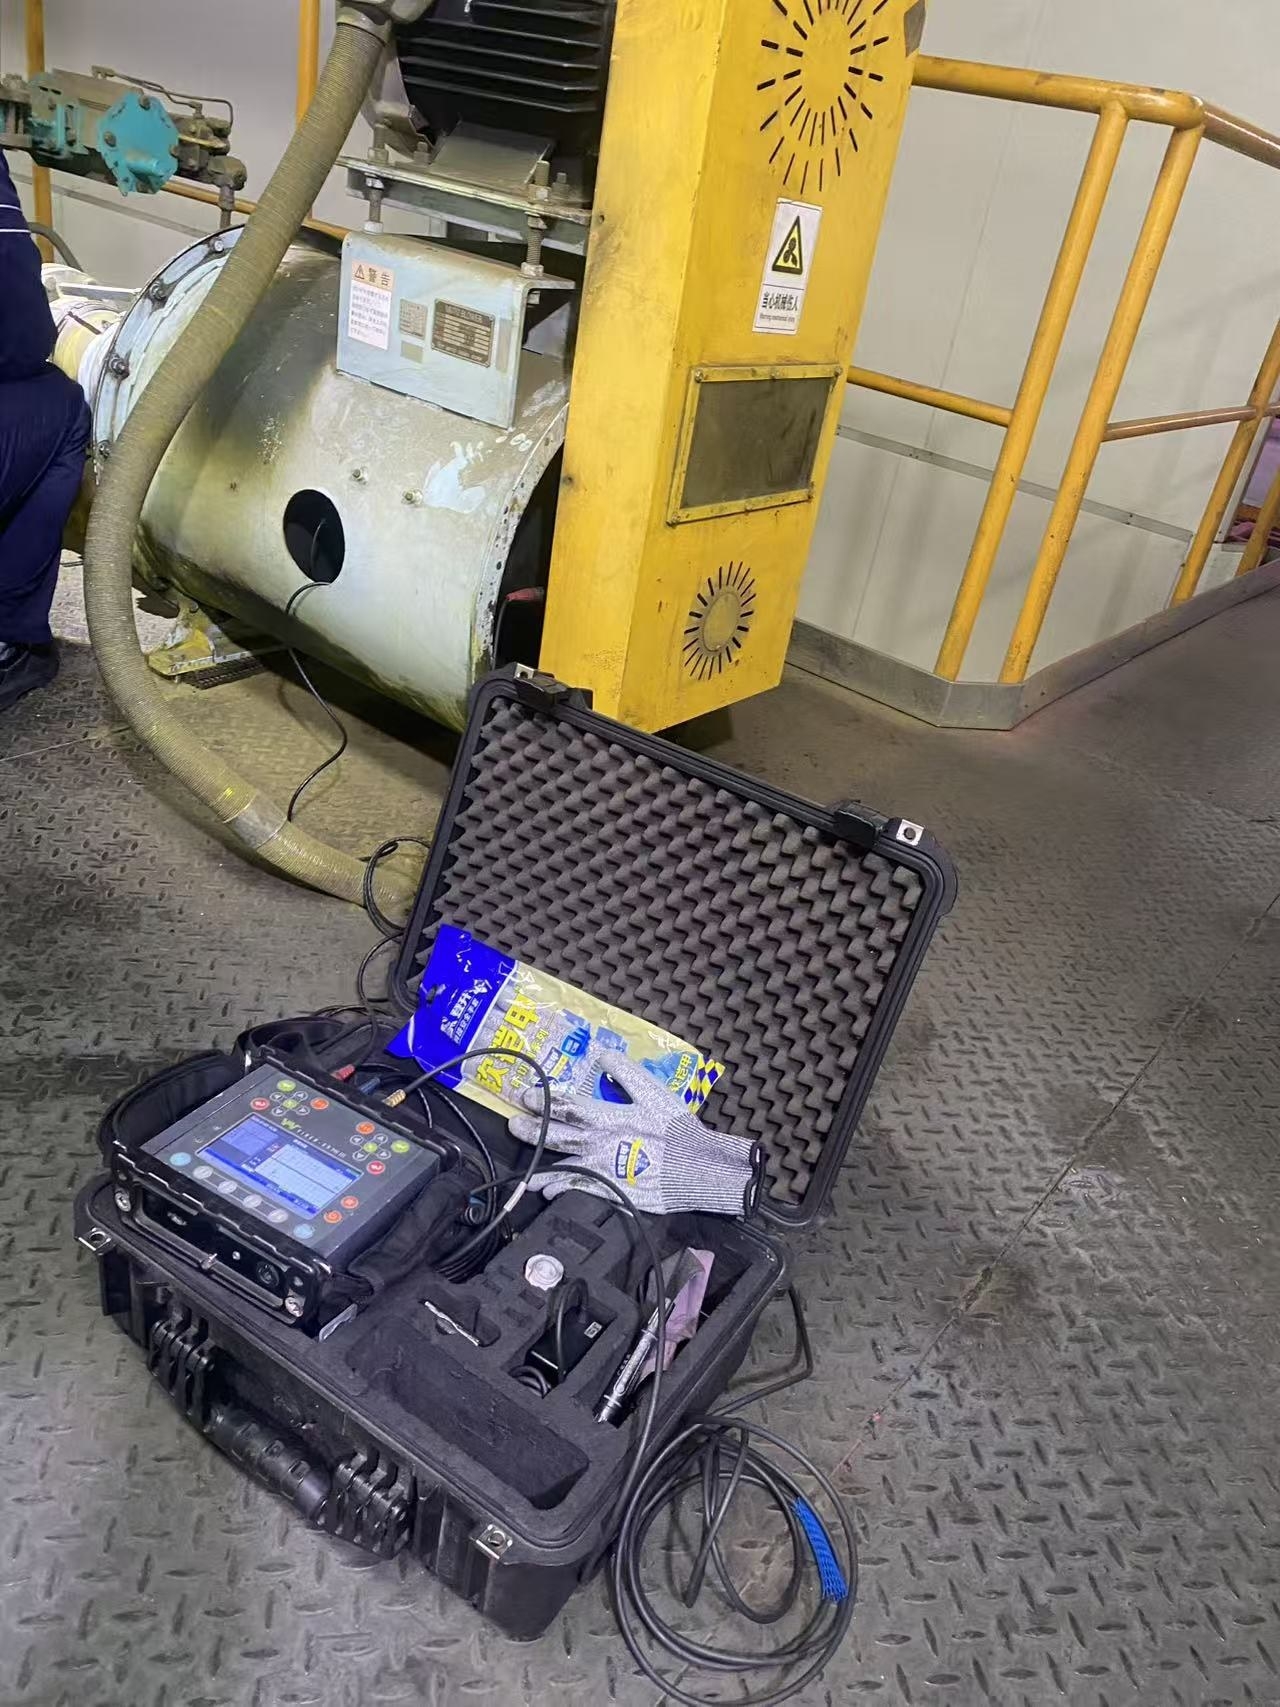
到场后我们先用现场动平衡仪做基础测量,确认主频就是转速一倍频、相位关系符合不平衡特征,随后进入"试重—测相—计算配重—复测"的闭环。两台设备的结构参数完全一致:联轴器连接,转子直径约 3000 mm、重量约 4500 kg,平衡等级按 ISO-1940 G6.3,单面校正。
| 项目 | 数据 |
|---|---|
| 传动方式 | 联轴器连接 |
| 转子直径 / 重量 | 约 3000 mm / 约 4500 kg |
| 平衡转速 | 600 RPM |
| 平衡等级 | ISO-1940 G6.3 |
| 校正面数 | 1 面 |
| 校正前振动值 | 6.45 mm/s(相位 239.7°) |
| 校正后振动值 | 0.45 mm/s(相位 321°) |
| 改善率 | 93% |
配重过程:试重 1650 g(不保留),最终配重 3400 g、角度 321°、校正半径 1500 mm。残留不平衡量容许值 300.8 g,实际做到 36 g。
| 项目 | 数据 |
|---|---|
| 平衡转速 | 794 RPM |
| 平衡等级 | ISO-1940 G6.3 |
| 校正前振动值 | 6.1 mm/s(相位 339°) |
| 校正后振动值 | 0.05 mm/s(相位 307°) |
| 改善率 | 99% |
配重:试重 900 g(不保留),最终配重 1050 g、角度 307°、校正半径 1500 mm。残留不平衡量容许 227.3 g,实际做到 10 g。
两台全部通过 ISO-1940 G6.3 验收标准。类似的现场动平衡项目可参考我们的动平衡案例库,按风机、电机、泵、压缩机等类型分类。
看到 3400 g 这个数字,很多人的第一反应是"这么多?"
这很正常。现场动平衡的配重重量,与转子重量、校正半径、工作转速三者直接相关。行业里通用的简化容许残留不平衡量公式是:
m =(9549 × M × G)/(r × n)
一台 4500 kg、校正半径 1500 mm、600 RPM 的转子,容许残留量本来就是 300 g 量级——所以配重上到 3 kg 并不夸张。反过来,如果是 100 kg、半径 450 mm 的空调送风机,配重往往只要几十到几百克。
把转子重量、直径、工作转速这三个数报给服务方,就能大致估算配重级别与作业难度,也能在报价阶段判断方案是否合理。
这是设备主管最关心的问题。我们的判断标准大致如下。
需要特别强调的是:轴承缺陷与动平衡不良经常同时存在。本项目的机组,前期振动分析就同时给出了"风机轴承缺陷"与"风机叶轮动平衡不良"两条结论。动平衡校正能解决其中一半问题;轴承那部分,应备好备品、盯住振动幅值与噪声趋势,出现上升趋势再择机更换,而不是一上来就停机换轴承。判断这两类问题的具体方法,可参考轴承故障诊断与风机故障诊断相关内容。
需要短暂停机配合,但不需要拆机、不需要吊装、不需要返厂。常规单面校正项目,从进场测量到复测验收,多数可在半天到一天内完成;结构复杂或需要多面校正的机组,时间会相应延长。相比拆机返厂动辄半个月的周期,现场校正对生产的影响要小得多。
在转子本身无机械损伤、支撑与基础正常的前提下,现场动平衡通常能把一倍频振动分量压下 70%–95%。本项目两台设备分别做到 93% 与 99%,残留不平衡量均远低于 ISO-1940 G6.3 容许值。验收判据可以事前书面约定,校正完成后当场复测出数,达不到约定值不进入验收。
因为配重的重量和角度都要算。只知道振动大小、不知道不平衡处于哪个角度,配重就只能靠试凑。试凑一次要停一次机,来回三五次就把停机窗口耗光了,最后还未必达标。相位是现场动平衡的必要输入——这也是现场动平衡仪必须支持双通道与相位测量的原因。
会。转子运转过程中,叶片积灰、结垢、磨损、腐蚀都会持续改变质量分布,皮带传动的设备还可能因皮带轮偏心引入新的不平衡。所以校正完成只是第一步,更重要的是把校正后的振动值与相位记录下来作为基线,之后定期复测对比——涨幅超过 30% 就该复查。定期检测的价值与周期建议,可参考振动检测服务说明。
检测是"判断有没有问题、问题有多严重",输出的是振动值与判定结论;校正是"把问题解决掉",输出的是配重方案与校正后的验收数据。实际服务中这两步通常连在一起做:先测,确认是不平衡而非对中不良或松动,再校正;顺序反了,配重加完振动可能只降一点点。
可以看三点:一是仪器,是否具备相位测量、频率细化与速度/加速度双谱能力;二是过程,是否会在校正前先做振动分析排除对中、松动等干扰因素;三是交付,是否提供带前后数据的书面报告与后续基线建议。只给一个"校好了"的口头结论,无法用于后续趋势管理。
现场动平衡的技术门槛其实不在"加配重",而在测准、算准:转速和相位差一点,配重的重量与角度就全偏了。这也是我们坚持使用专业级仪器——瑞典 VMI 系列高级振动分析平衡仪(采样率 130 kHz 以上、幅值范围达 80 g、频率细化 0.015 Hz),配套 SpectraPro 分析软件完成诊断与平衡计算——的原因。
如果你的设备正面临"振动超标被要求拆机返厂"的处境,或者想先确认到底是动平衡、对中、松动还是轴承问题,可以先把设备类型、工作转速、转子重量与直径、当前振动值发给我们做一次远程初判,再决定要不要到现场。
相关服务与参考:现场动平衡校正服务 | 动平衡案例 | 风机检测案例 | 振动分析诊断 | 现场动平衡仪 | 关于振迪检测

 课程培训


 扫码拨号